圆孔插座和排母,差别在接触结构
采购单上写"排母"和写"圆孔座",价格能差出几倍。两者都能实现板对板、或芯片与板之间的连接,但内部结构不同,适用的场合也不一样。
结构差异
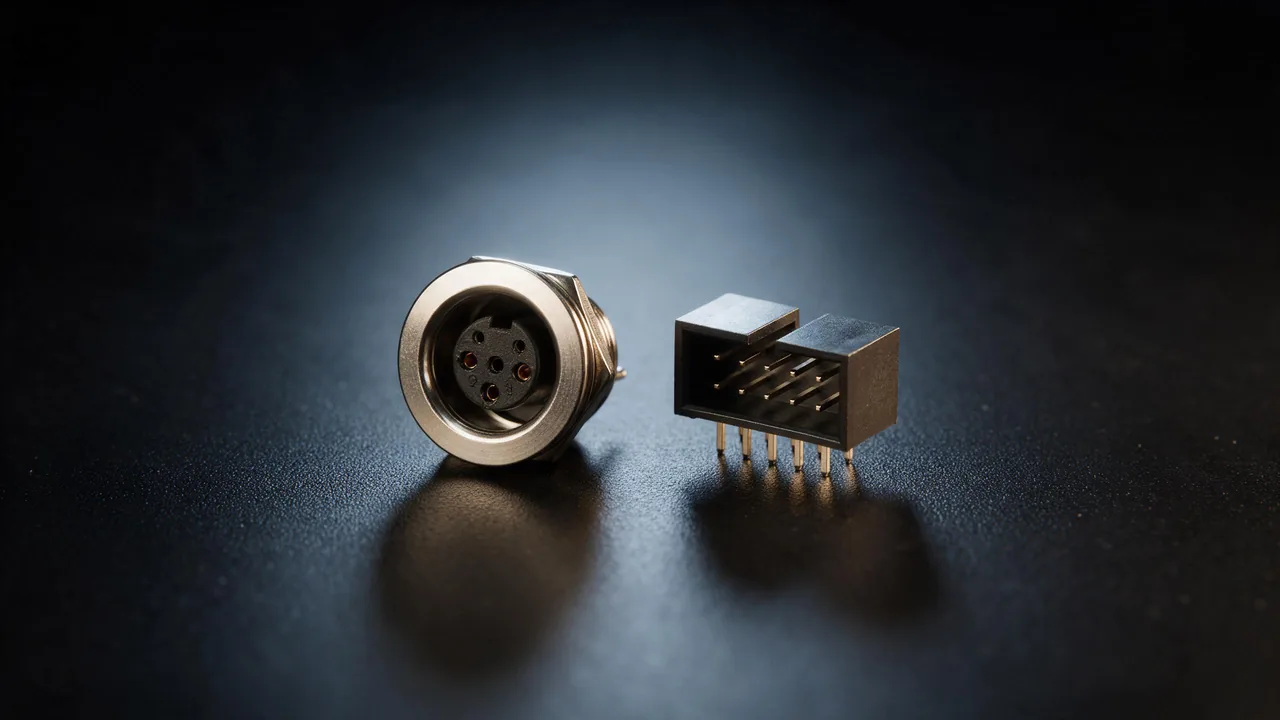
圆孔插座的接触件是车削成型的圆筒,内部通常带一道或多道收口的簧片,插针进去后四周均匀接触。排母的接触件则是冲压后折弯的弹片,靠单侧或双侧的弹性压住插针。
这个差别带来几个直接结果:圆筒结构同轴度好,插针对位容易,插拔手感顺滑;弹片结构的接触压力集中在局部,插拔力相对大一些,但成本低、适合自动化贴装。从外观上,圆孔插座的孔是圆的且通常贯穿,排母的孔是方形或长方形的。
寿命和接触电阻
圆孔插座的接触面积大且均匀,插拔几百次之后接触电阻的变化通常比较小,这也是测试治具、IC 插座偏好圆孔的原因。排母在插拔几十次后,弹片会有不同程度的塑性变形,接触压力下降,接触电阻随之上升。普通板对板连接如果装好就不再动,这点影响不大;需要反复拆装调试的场合,差距就很明显。
成本和装配
车削件靠车床一只只加工,材料利用率低,价格自然高于冲压件。排母用级进模连续冲压,单只成本可以做得低,还能做卷带包装适配贴片机。反过来,圆孔插座多为插件式,需要波峰焊或手工焊,不适合全自动产线。
维修便利性也不一样。插件式的圆孔插座焊接后要拆下来,需要吸锡或热风,周边元件容易受影响;贴片排母返修同样有难度,但至少拆卸工艺更成熟。
混用要注意什么
- 针径匹配:圆孔插座对插针直径更敏感,针径偏大会撑开簧片,偏小则接触压力不足。选型时按规格书给出的适配针径范围来,不要只看间距。
- 不要为了省钱混着用:同一块板上部分用圆孔、部分用排母,插拔力不一致,返修时容易误判故障位置。
- 高频插拔场景:测试治具、老化架这类每天插拔多次的场合,圆孔插座的长期成本往往更低,因为更换频率低。
- 焊接工艺:圆孔插座的塑胶本体耐温等级要与焊接工艺匹配,回流焊与波峰焊的要求不同。
简单结论
两个容易踩的坑
**个是孔径与针径的匹配。圆孔插座的孔径通常按固定针径设计,用错针径会出现要么插不进、要么接触压力不足。有些客户拿方针对插圆孔座,短期能用,长期接触电阻会漂移。
第二个是焊接温度。圆孔插座的塑胶本体较厚,吸热多,手工焊时容易为了焊透而提高温度、延长加热时间,结果塑胶软化、端子移位。建议按材料耐温曲线设定烙铁温度,并控制单点加热时间。
采购清单怎么写才不歧义
写"2.54 排母"通常不够,至少还要给:排数、pin 数、塑高、针长(如果是排针)、镀层。圆孔插座还要注明适配针径和是否带定位柱。这些参数缺一项,报价就可能对应到不同料号。
有实物的话寄样品最省事,我们照着样品出图确认,比文字描述准确。确认后的图纸会作为后续批量的验收依据,避免每批都重新沟通。
固定安装、成本敏感的板对板连接选排母;需要反复插拔、对接触一致性要求高的场合选圆孔。两者都有 2.54mm 标准间距的规格,来料时看清料号再发料,避免混料。这两种产品的样品我们都可以提供,具体规格以确认图纸上的参数为准。
热门文章
联系我们
扫码微信咨询
139-2842-1799