一次母座装配工装的小改动:把对位时间省下来
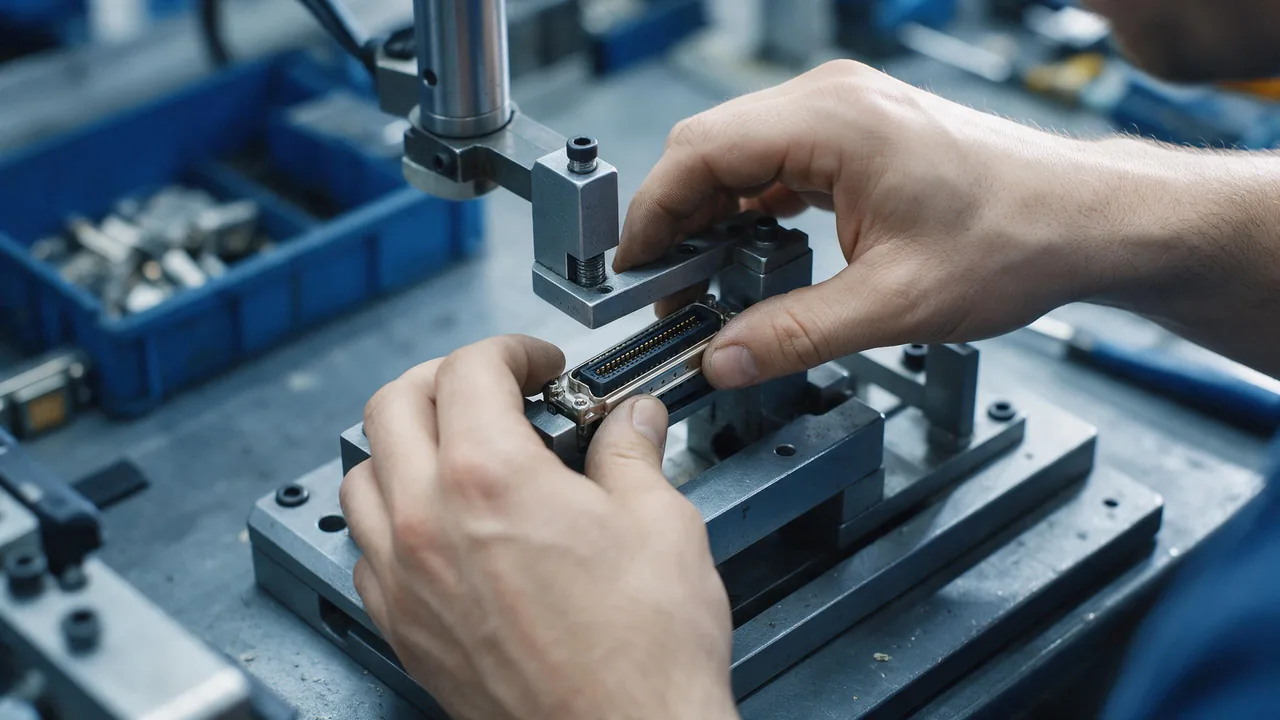
年初做 396 芯 DIN41612 母座的时候,装配环节一直不太顺。这种长条形母座的针位非常密集,2.54mm 间距下相邻针之间只隔一点点,手工把端子和壳体对位,稍微偏一点就会把针压弯。老员工凭手感还能压得住,新来的同事一天下来总要返工几只,而返工意味着要把已经压进去的端子退出来,端子和塑胶件都容易受伤。
问题出在对位,不在压装力
一开始我们判断是压装力不够,换过两次手动压机,吨位加上去了,弯针的问题并没有减少,反而在芯数多的规格上更明显。后来把返工品拆开逐只检查,弯针位置集中在两端和中间几排,说明不是单点受力过大,而是壳体受力不均、起压时存在倾斜。手工扶正很难确保整条母座从一端到另一端同时进入,芯数越多,累积偏差越明显。
这个判断也解释了为什么老师傅的返工率低:他们会在压之前先用拇指把壳体两端各按一下,让定位孔先落位,再整体下压。动作本身很细微,但确实解决了起压倾斜的问题。只是这种手感很难标准化,换个人就重现不了。
工装是怎么改的
最终的方案不复杂,做了一个带定位销的底座,再加一块上压板:
- 底座定位:按母座外形开槽,两端各设一根定位销,壳体放下去自动对中,操作者不需要再手动扶正角度。
- 上压板分段:压板做成中间避空的分段结构,只压壳体两侧的受力区域,避免直接压在针脚上。
- 深度限位:用一个可调的限位块控制压装深度,压到底即停,不依赖操作者的目测和手感。
- 取件避让:底座侧面开了一个让位缺口,压装完成后可以直接取出,不用拿改锥撬,减少取件时的二次碰伤。
整套工装用普通模具钢加工,周期不长,成本也控制得住。真正花时间的不是加工,而是尺寸校对。
尺寸校对比加工更花时间
底座槽宽按母座外形单边放 0.05mm,这个值不是拍脑袋定的:放得太小,壳体的注塑飞边会卡住,装配时下不去;放得太大,壳体在槽里有晃动余量,定位销就起不到约束作用。定位销与壳体定位孔的配合做了两轮试配,**轮太紧,壳体放进去要用力压,第二轮把销径减了 0.03mm,才做到放进去有轻微阻尼、又能顺畅取出。
压装深度限位也是反复调出来的。限位太低,端子没有完全到位,对插时插针顶不到底;限位太高,壳体受力过大,容易在卡扣位置出现白化。最后是在放大镜下观察卡扣咬合状态,配合插拔力手感确认的。
效果和它的边界
换用工装之后,对位偏差导致的返工基本消失,新同事的上手时间从几天缩短到半天以内,压装节拍也稳定下来。以前同一个人上下午的产出会有波动,现在基本一致。
但这套工装只适合单一规格。芯数或壳体结构一换,底座就要重做,这是它最明显的局限。我们目前的处理是把常用芯数做成几个可互换的底座模块,压机和上压板共用,换型时只换底座,单次换型的物料成本能压下来一部分,换型时间也从原来的重新对刀缩短到几分钟。
给遇到同类问题的同行
如果装配长排母座时也遇到返工,可以先看返工品的弯针分布:集中在两端,大概率是起压倾斜,属于工装或操作手法问题;分布随机、单只零星出现,更可能是针脚来料本身有变形,需要往前工序查。两种情况处理方向完全不同,先分清再动手,能少走弯路。
工装也要保养
定位销是整套工装里最容易磨损的零件。销子直径一旦磨小,定位就会重新出现晃动余量,壳体放上去虽然没有明显感觉,压装时却会重新引入倾斜。我们的做法是每两周用卡尺量一次销径,偏差超过 0.02mm 就更换,单根销子成本很低,换起来也快。
底座槽里的碎屑同样需要定期清理。注塑件的飞边、端子电镀时的碎屑会积聚在槽底,时间长了壳体放不平。每班结束用气枪吹一遍,比出了问题再查要省事得多。限位块也要检查,长期受压后螺纹可能松动,压装深度会慢慢变浅,表现是压不到位、对插时插针顶不到底。
什么情况下不该用工装
工装适合有稳定批量的规格,几十只的试产单反而不划算。做一套底座需要设计和加工时间,算下来单只分摊的成本比手工压装高得多,而且试产阶段设计还可能改,工装做完就作废。
我们现在的判断标准比较简单:这个规格后续还有没有重复订单。有,就做工装;没有,就安排熟练工手工压装,压完逐只做插拔检查。两种情况都要留检验记录,不能因为量小就跳过。
我们的产品图纸和装配建议可以按需提供,具体配合尺寸以最终确认图纸为准。
热门文章
联系我们
扫码微信咨询
139-2842-1799