排针排母的塑高怎么定:从堆叠高度倒推
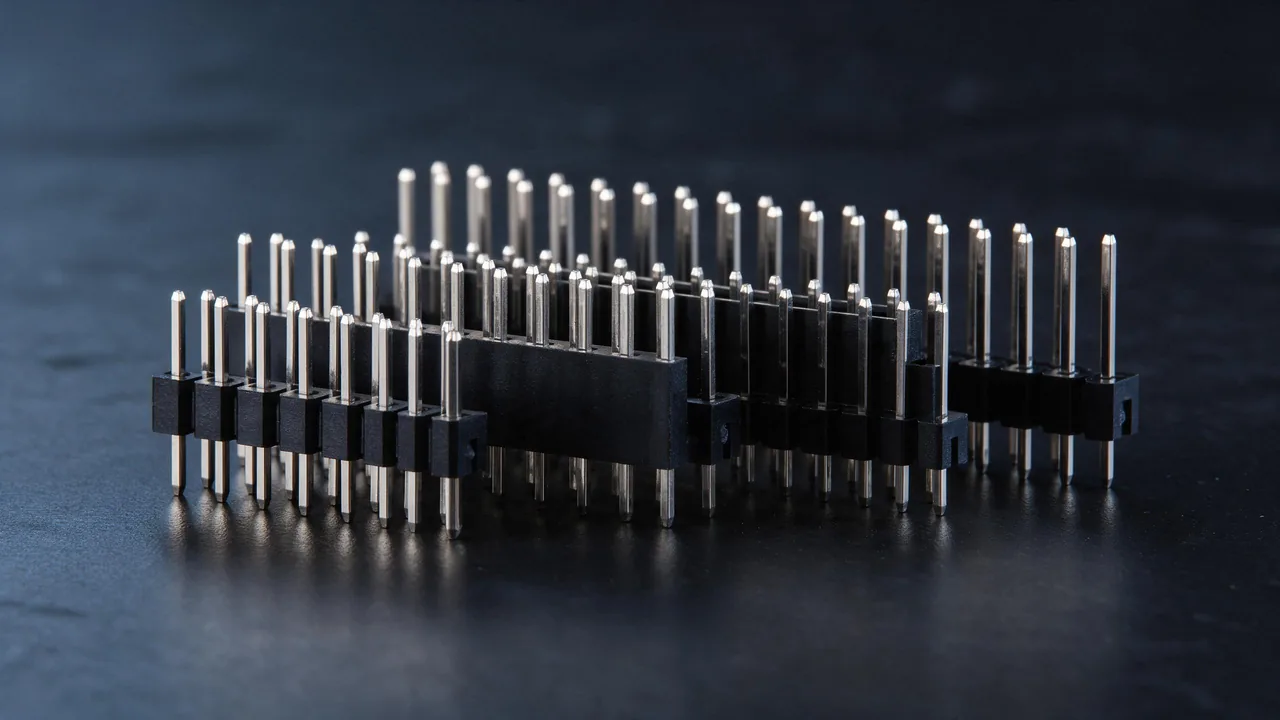
选排针排母时,间距和 pin 数通常写得清楚,塑高和针长却常常被随手带过。等板子回来装配才发现,要么两板之间塞不进,要么插针只进了一半。这两个参数不能凭感觉填,它是由堆叠高度倒推出来的。
先从两板之间的距离算起
假设上下两块 PCB 之间需要留出 10mm 的净空,那么针座的有效高度、对插件的塑高、以及插针插入深度,三者之和必须落在这个尺寸里。实际操作中更直观的做法是量三个数:下板到上板的总间距、上板厚度、以及外壳允许的公差。
很多人忽略上板厚度。贴片排母装在上板底面时,板厚会吃掉一部分高度;插件式则要从焊盘面算起。量错基准,算出来的塑高会差 0.5mm 到 1mm,装配时就是顶住或者够不着。
塑高、针长和插入深度不是一回事
- 塑高:塑胶本体从底面到顶面的高度。它决定了本体占用的空间。
- 针长:针从塑胶顶面伸出的长度。伸得太长会顶到对侧元件,太短则插不到底。
- 插入深度:插针进入对方孔内的有效长度。这一项决定接触可靠性,通常需要覆盖对方弹片的整个接触区。
常见误区是把塑高当成"两板间距减去针长"直接算。实际上还要扣掉焊接后的浮高、板厚公差、以及塑胶本体的收缩差异。小批量试产时建议先做一次实测,把实际堆叠高度记下来,后面同系列就按这个基准推。
塑高越高越好吗
不是。塑高增加会提高本体刚性,但也会抬高针座重心,插拔时受力臂变长,焊点承受的力矩更大。贴片排母在回流焊后本来就有一定的位置偏差,塑高过高时插拔更容易把焊点拉裂。
反过来,塑高过低的排母在窄小空间里确实省位置,但插针需要更长,长针在插拔时更容易弯。这类结构更适合固定不动、插拔次数少的场合。
下单前可以自查的四件事
- 量准两板之间的净空,明确是从焊盘面还是板面起算;
- 确认上板是否有元件会与针尖干涉,尤其是电容和屏蔽罩;
- 确认对方是排母还是排针,孔深和弹片位置决定插入深度;
- 确认焊接工艺,回流焊与手工焊的浮高不同,留的余量也不同。
几组常见的堆叠组合
2.54mm 间距的板对板连接里,塑高 8.5mm 的排母配 11.5mm 针长的排针,是比较常见的组合,适合两板间距在 10mm 到 12mm 之间的结构。间距更小的场景,塑高 5.0mm 或 2.5mm 更合适,针长相应缩短,整体高度能压到 6mm 到 8mm。
1.27mm 和 2.0mm 的细间距产品,塑高普遍更低,常见在 1.5mm 到 4.3mm 之间。细间距下针更细,长针更容易在插拔时变形,所以堆叠高度尽量不要靠加长针来实现,改用双排或加高的对插件更稳妥。
这些组合是参考值,不是标准答案。同一种塑高,不同厂家的实际尺寸会有零点几毫米的差异,跨厂替换时务必比对图纸,不要只看型号名称。
常见问题
问:塑高和针长可以只改其中一项吗?
可以改,但要一起确认。改塑高影响本体占用的空间,改针长影响插入深度和干涉,通常需要同时调整并重新核对堆叠尺寸,只改一项容易出现顶到外壳或插不到底。
问:同样塑高的不同厂家产品能直接互换吗?
多数情况下不能。塑胶收缩、针长公差、卡扣结构都有差异,跨厂替换建议先比对图纸,再用少量样品做装配验证,别只看型号名称。
小结
塑高和针长说到底是为堆叠高度服务的。先把两板净空量准,明确基准面,再倒推这两个参数,最后用少量样品做装配验证,比凭经验填一个数省事得多。我们给出的档位只能作为参考,跨厂替换时务必比对图纸并做实物验证,别只看型号名称是否相似。
这四项确认完,塑高和针长基本就定下来了。我们的常规规格里,2.54mm 排母塑高有 2.5mm、5.0mm、8.5mm 等档位,1.27mm 和 2.0mm 也有对应选项;非标高度可以按图纸定做,具体公差以确认图纸为准。
热门文章
联系我们
扫码微信咨询
139-2842-1799