插拔力与插拔寿命:手感背后的两个指标
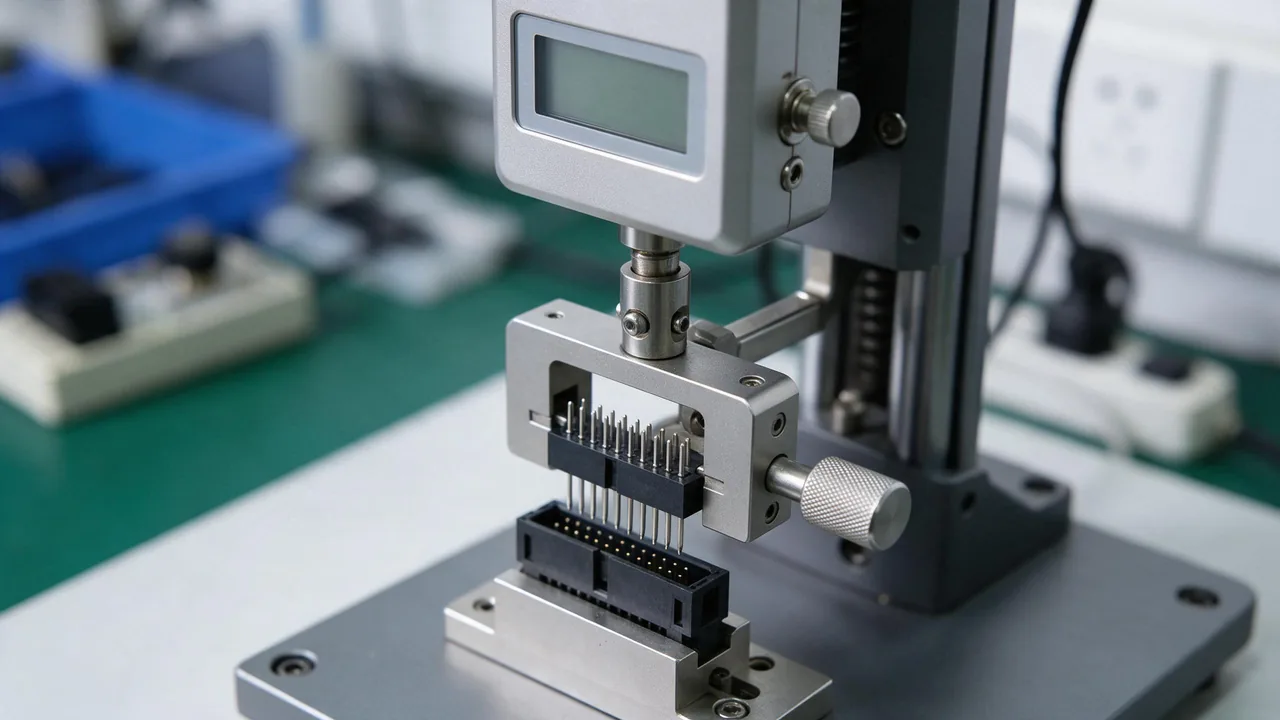
装配线上常听到"这个太紧""那个松了",说的其实是插拔力。它对装配效率、焊点可靠性、用户体验都有直接影响,但在选型阶段经常被忽略。
插拔力由什么决定
插拔力来自端子之间的接触压力。弹片压得越紧,接触越可靠,但插入和拔出需要的力也越大。圆孔插座的圆筒结构接触面积大,单针插拔力通常比冲压弹片小一些,手感更顺滑;排母的弹片结构压力集中,手感偏紧。
镀层也影响插拔力。金的摩擦系数低,镀金端子在同等接触压力下插拔更省力;镀锡表面摩擦系数高,长期插拔后还可能出现镀层磨损和磨屑。
多针连接器要算总力
单针插拔力乘以针数,才是整只连接器的插拔力。40P 的排母,单针 0.5N,总插入力大约 20N,也就是两公斤左右;160P 的欧式连接器,总力可以达到几十牛。这个数值直接决定装配工装的设计和人工操作的可行性。
选型时如果只给单针数据,建议换算成总力再评估。超过人手舒适操作范围时,需要考虑加杠杆机构、使用压装工装,或者改用低插入力的端子结构。
插拔寿命看的是变化量
插拔寿命通常用"次数"表示,但背后真正关心的是经过这些次数后,接触电阻和插拔力是否仍在范围内。测试方法是按规定的速度反复插拔,到规定次数后测量参数。常见规格有 50 次、200 次、500 次几档。
影响寿命的主要是镀层厚度和接触压力。镀层薄、压力大的组合,磨穿得更快。需要频繁插拔的接口,建议选厚镀层(3μ″ 以上)并控制插拔力在合理区间。
测试条件要写清楚
- 插拔速度:不同速度测出的峰值力不同,通常按标准规定的速率执行;
- 是否带电插拔:带电插拔会产生电弧,加速镀层损伤;
- 环境条件:高温或含尘环境下的寿命明显缩短;
- 对插件状态:用标准针规还是实际配对件,结果会有差异。
怎么用在选型上
常见问题
问:单针插拔力 0.5N,40 针是不是 20N?
理论上是各针之和,实际会有偏差,因为每根针的摩擦状态不完全一致。做装配工装设计时建议按实测总力再留出余量。
问:插拔寿命 200 次,是不是超过就会坏?
不是突然失效,而是经过这些次数后,接触电阻和插拔力可能超出规定范围。超过标称次数后仍可使用,但需要定期检测参数变化。
小结
插拔力影响装配效率,插拔寿命影响维护成本,而两者都由接触压力和镀层决定。选型时把总插拔力和预计插拔次数一起算进来,能避免后期临时改工装或频繁换件。这两项数据在样品阶段就能测,成本很低,值得提前做掉。还有一个细节:插拔力的峰值往往出现在插入的最后一段和拔出的**段,因为此时导向结构已脱离。测试记录峰值比记录平均值更有参考价值,工装设计也应按峰值来定。另外,长期存放的连接器**插拔力通常偏高,测寿命前应先做几次预插拔,让数值趋于稳定再取数。
先确定这个接口在整个设备生命周期内大概会被插拔多少次,再留出两到三倍余量选寿命档位。装配环节则按总插拔力决定是否需要工装。这两件事定下来,现场"太紧"或"用几次就松"的问题会少很多。具体数值以实测报告为准,可按项目要求安排测试。
热门文章
联系我们
扫码微信咨询
139-2842-1799