样品确认不只是看外观:五项必查内容
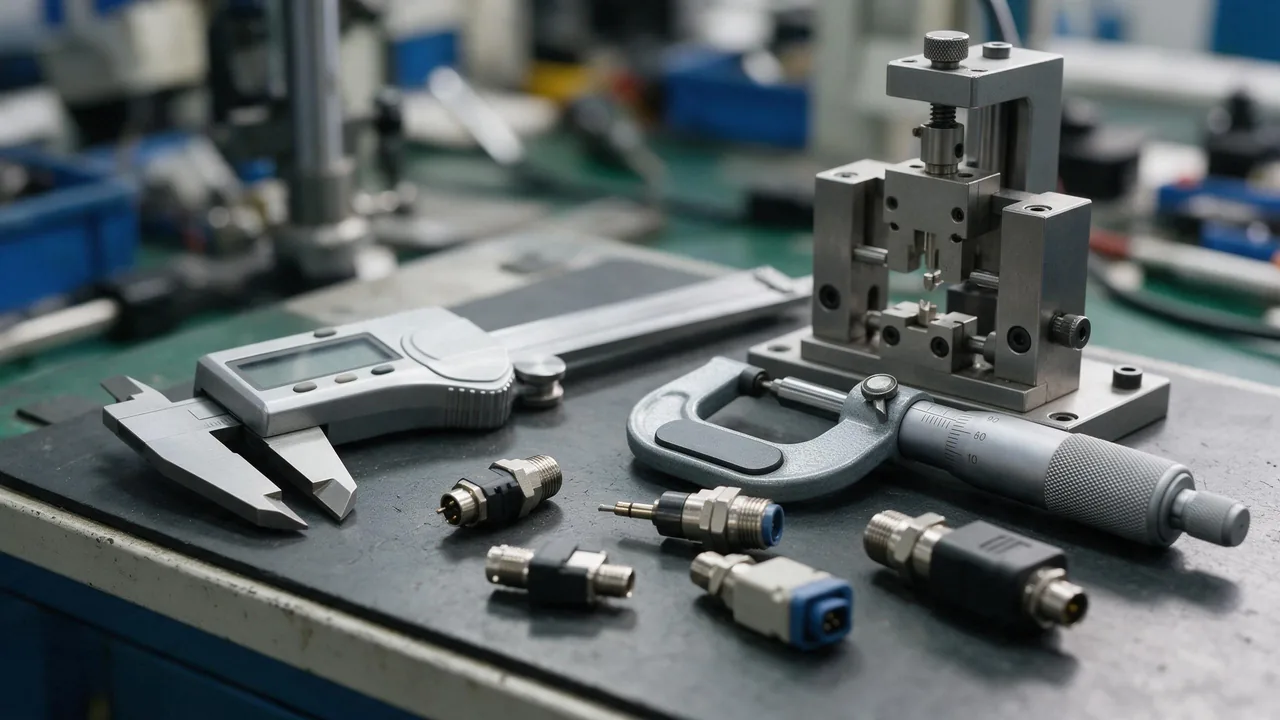
样品阶段确认得越细,量产时的问题越少。我们见过不少情况:样品装上去能用,批量到货后出现插不进、接触不良,回头查发现是某个尺寸在样品阶段就处在公差边缘,只是没量出来。
一、关键尺寸
不是所有尺寸都要量,但配合尺寸必须量。对排针排母来说,是针间距、针径、塑高和针长;对 DIN41612 这类长排连接器,还要加上整排的共面度和端部定位尺寸。工具用卡尺配合投影仪或二次元,针间距这类密集尺寸用投影仪更准。
量的时候注意基准:以塑胶底面还是针尖为基准,不同厂家标注习惯不同。基准搞错,量出来的数和图纸永远对不上。
二、材料与阻燃
塑胶本体看两件事:材料牌号是否与图纸一致,以及阻燃等级。牌号从外观上看不出来,要靠供应商的材料声明或黄卡编号。阻燃等级同理,不能靠"烧一下看看"判断。
端子的基材也要确认。黄铜和磷青铜在弹性和导电率上差别明显,外观几乎一样,只能靠材质报告区分。这一项在低成本替代时最容易被换掉。
三、镀层
镀层要确认三件事:类型、厚度、覆盖范围。类型看颜色能大致判断(金偏黄、锡偏银白),但厚度和覆盖范围只能靠检测。X 射线荧光可以无损测厚度,切片能看到实际覆盖情况,尤其是孔内的镀层。
如果产品用在潮湿或需要插拔的场合,建议要求提供镀层检测数据,而不是只写"镀金"两个字。
四、插拔力
插拔力直接影响装配手感与接触可靠性。测法是用推拉力计,按规定的速度插入和拔出,记录峰值。单针插拔力过低说明接触压力不足,过高则可能在装配时损伤端子或焊点。
多针连接器的总插拔力是所有针脚之和,40P 的排母总力可能达到几十牛。样品阶段测一遍,能提前发现装配工装或人工操作是否吃得消。
五、包装与标识
包装看起来是小事,实际影响产线效率。卷带料要确认带宽、间距和方向是否符合贴片机要求;散装要确认是否有防静电包装;标签要能对应到料号与批次,方便追溯。
样品阶段的包装往往和量产不同,确认时要问清楚量产用哪种包装,避免到货后无法上机。
确认之后怎么留档
样品确认完,建议把实测数据、现场照片和确认单一起归档,按料号建目录。后续换料、换供应商时,这份记录就是对照基准,能快速判断新样品是否一致。
批量到货的抽检频次可以据此调整:样品阶段数据稳定、供应商没换料的,抽检比例可以低一些;有过偏差记录的,前几批加大抽检量。这比统一按一个比例抽检更贴合实际风险。
确认单怎么落地
常见问题
问:样品阶段必须做插拔力测试吗?
建议做。样品数量少、成本低,此时测出的数据能作为批量验收的基准。等到量产再发现问题,返工范围会大很多。
问:供应商提供的检测报告能直接采信吗?
可以采信,但要核对三点:报告上的型号是否与实际采购料号一致、测试方法与你的验收标准是否相同、报告日期是否在有效期内。系列报告还要确认型号在覆盖范围内。
小结
样品确认的价值在于把"能用"变成"可验证"。五项内容不必每次都全测,但关键尺寸、镀层和插拔力建议固定成例行项目,形成自己的验收清单并留档。后续换料、换供应商时,这份清单就是最直接的对照基准,比重新摸索一遍要快得多。
建议把上述五项做成一张确认单,每项写明检测方法、判定标准和实测值,双方签字。这份文件在批量验收时就是依据,比口头确认可靠得多。我们出货时可以提供对应的检测记录,具体项目按合同约定执行。
热门文章
联系我们
扫码微信咨询
139-2842-1799